
Additives Reparaturkonzept für Faserverbundstrukturen

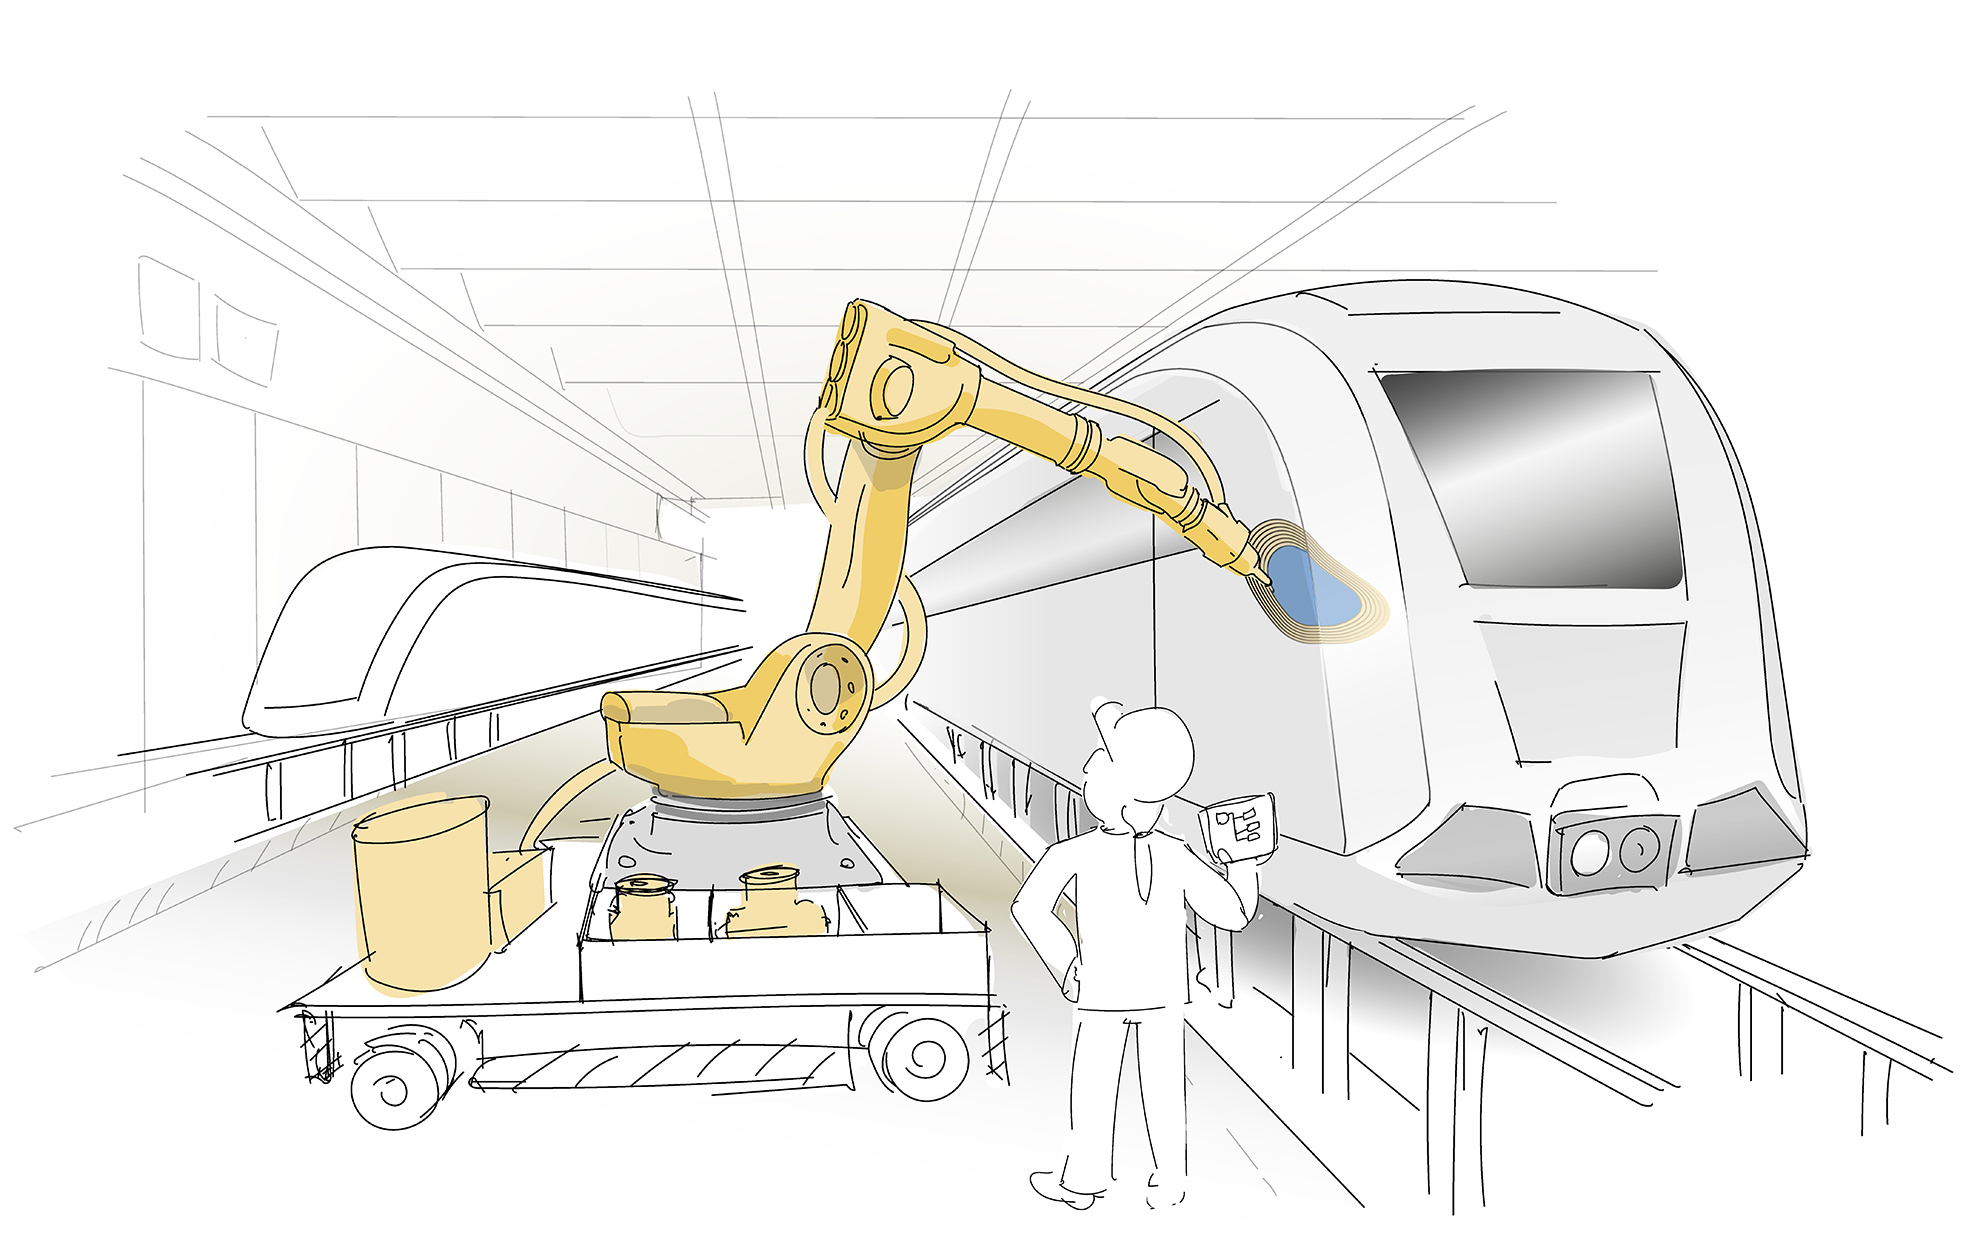
Die Reparatur faserverstärkter Verbundstrukturen ist heute ein oft stark durch Handarbeit geprägter, zeitintensiver und somit kostspieliger Prozess. Insbesondere bei Schienenfahrzeugen treten Schäden an faserverstärkten Bauteilen im Frontbereich bedingt durch Zusammenstöße mit Tieren, Kollisionen, Vandalismus und ähnliche Einflüsse gehäuft auf. Durch das Fehlen qualifizierter Fachkräfte, gesundheitliche Bedenken hinsichtlich der typischerweise verwendeten Reaktionsharze und lange Aushärtezeiten wird in der Praxis gerade bei einfach zu demontierenden Komponenten der Bauteiltausch einer Reparatur oft vorgezogen. Mit der additiven Reparatur zeigt das Institut für Systemleichtbau nun einen Ansatz, der perspektivisch eine schnelle und größtenteils automatisierte Instandsetzung ermöglicht.
Auf die Verbindung kommt es an
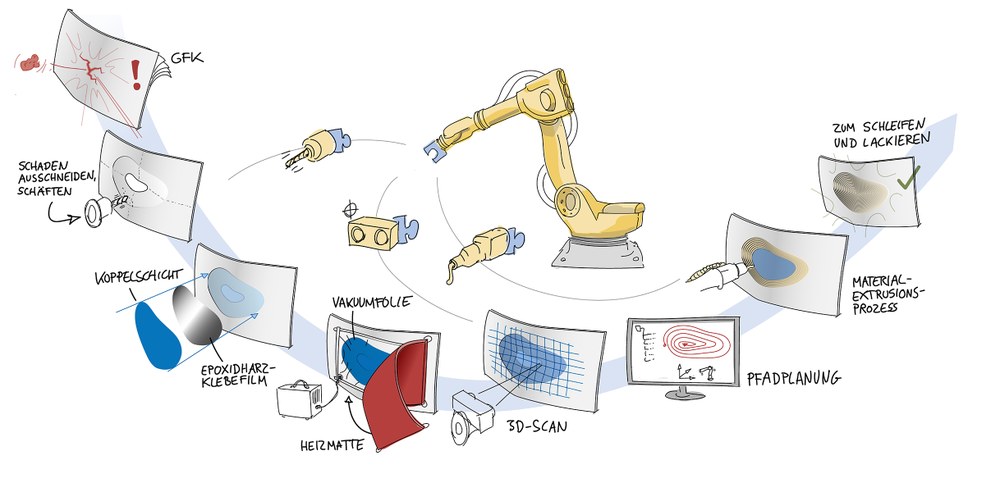
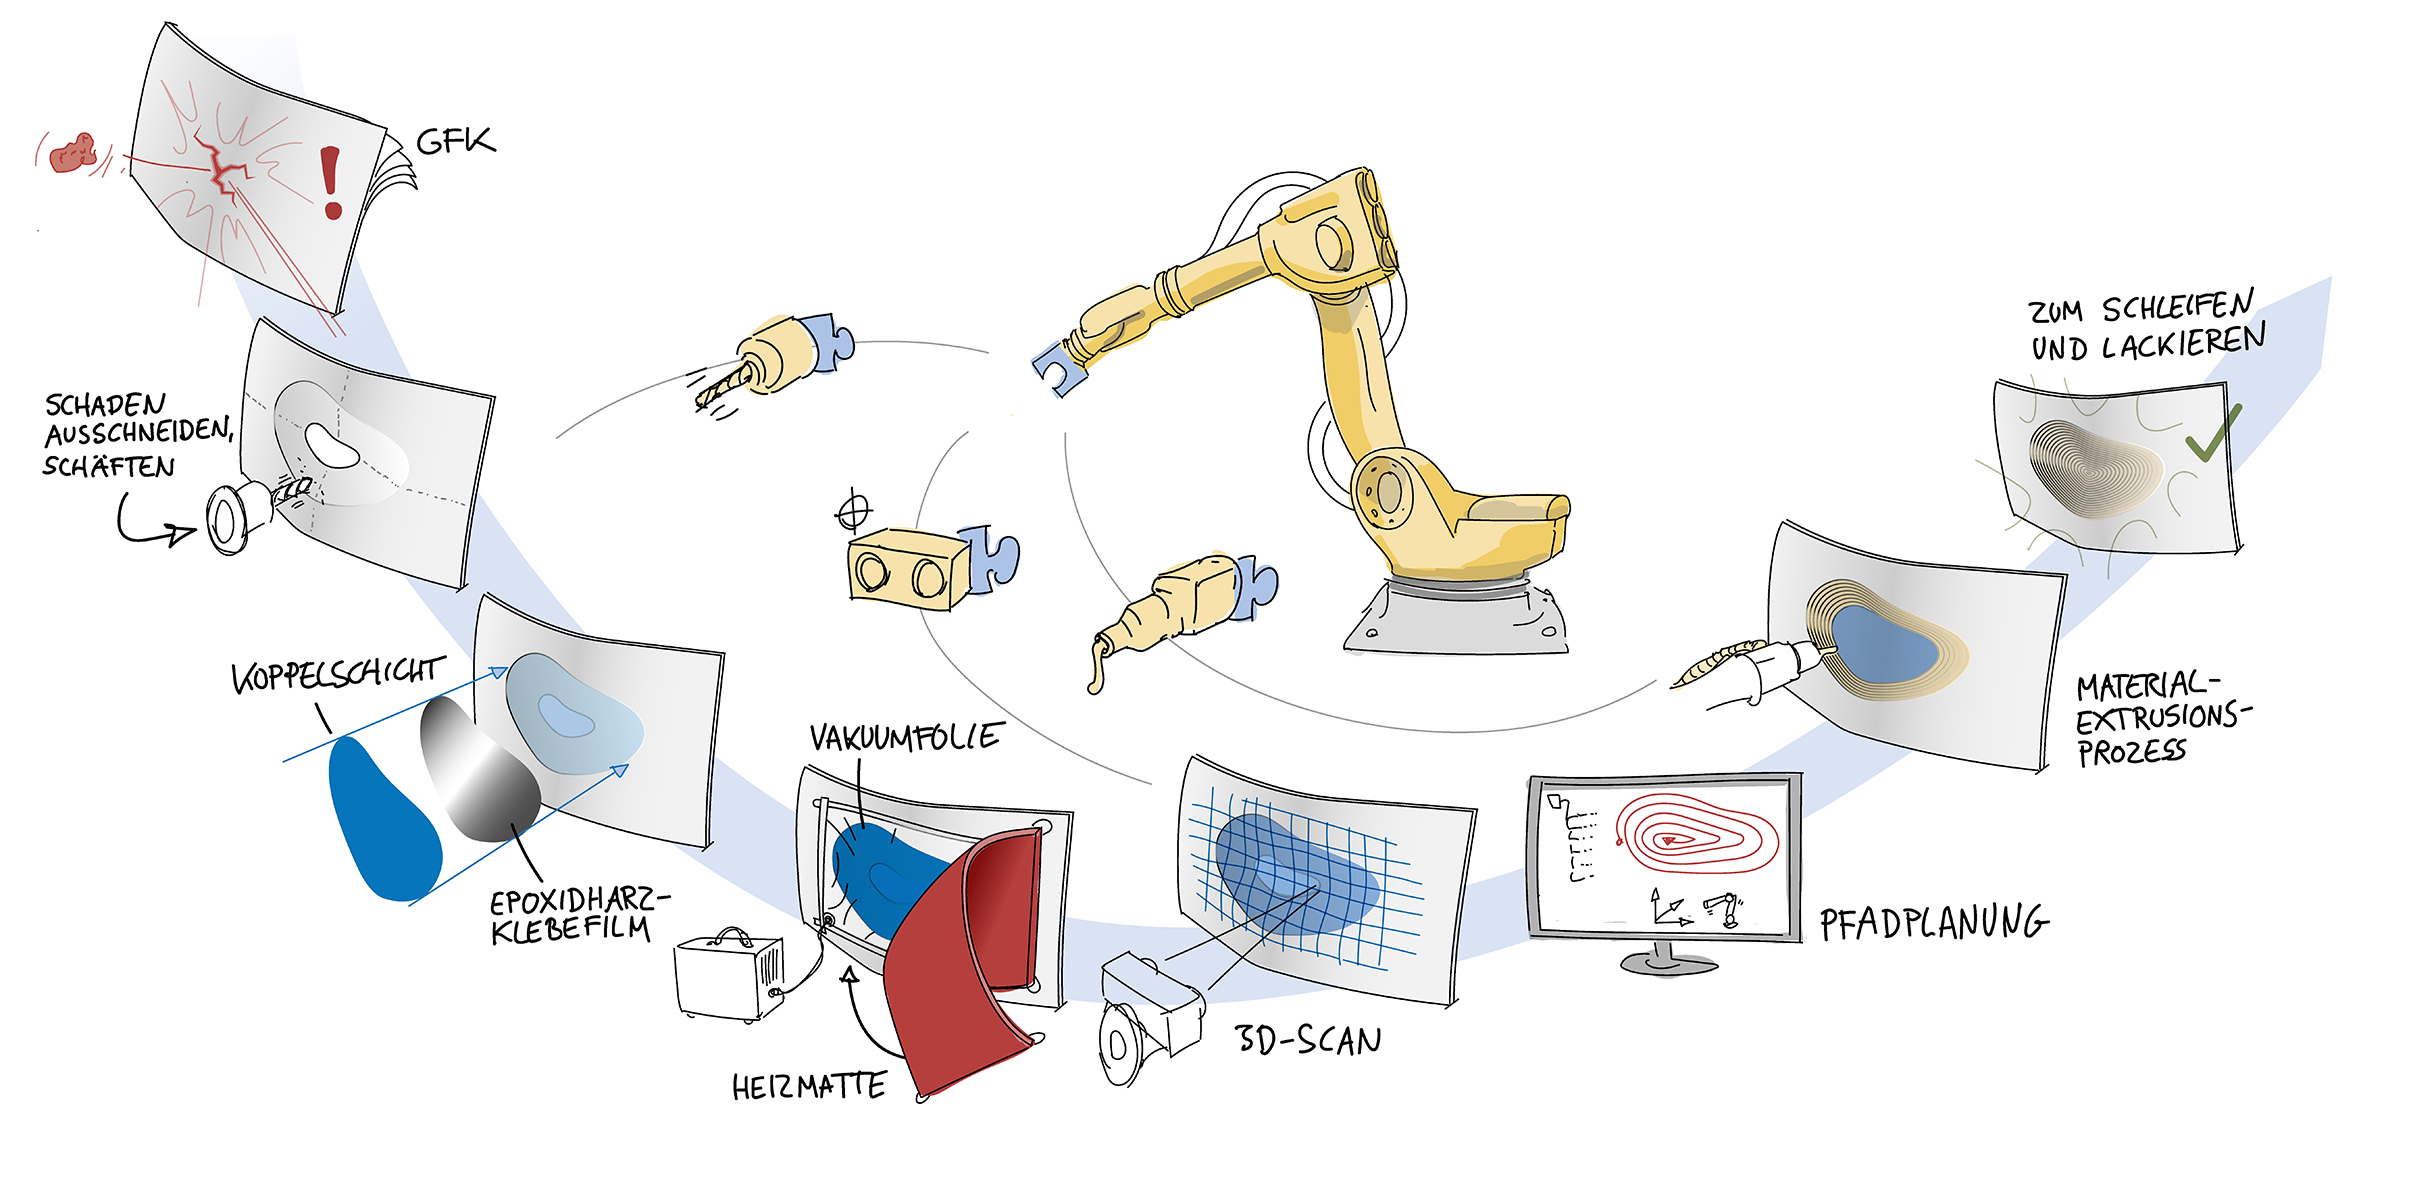
Der zentrale Baustein des additiven Reparaturprozesses ist die Oberflächenmodifizierung des geschädigten Substrats. Hierzu wird, wie bei der konventionellen Reparatur, zunächst der schadhafte Bereich ausgeschnitten und das umliegende Laminat geschäftet. Im Anschluss wird eine Koppelschicht aufgebracht, die eine feste Verbindung zwischen dem duroplastischen Grundwerkstoff und dem thermoplastischen Aufdruck ermöglicht. Hier hat unser Institut gemeinsam mit der NXT Technologies GmbH einen robusten und praxistauglichen Prozess entwickelt: Ein Epoxidharzklebefilm wird auf der geschäfteten, geschliffenen und gereinigten Oberfläche platziert. Sie stellt die Verbindung zur darauf aufgebrachten Polyamid-basierten Conexus-Folie von NXT Technologies sicher. Letztere unterscheidet sich von handelsüblichen Folien in ihrer chemischen Modifizierung, um eine gezielte Anbindung zwischen duroplastischen und thermoplastischen Fügepartnern zu ermöglichen. Nach einer Vakuumaushärtung über 30 Minuten bei 135 °C steht somit eine thermoplastische Oberfläche bereit, die ein Verschweißen mit einem aufgedruckten Polymer erlaubt.
In der Folge lassen sich durch einen optischen Oberflächenscan und den Vergleich mit einem unbeschädigten Bauteil die Sollgeometrie des Reparaturflickens und auf Basis dessen der dazugehörige Werkzeugpfad erstellen. Eine robotische Anlage mit einem Extrusionswerkzeugkopf gewährleistet während der anschließenden Prozessdurchführung, dass Freiformgeometrien mit hoher Genauigkeit abgefahren werden. Durch die Verwendung eines thermoplastischen Werkstoffs ist die strukturelle Reparatur direkt nach Beendigung des Materialextrusionsprozesses vollendet. Abschließende Arbeiten wie das Schleifen und Lackieren der Ausbesserung können direkt anschließen.
Zeigen, dass es klappt: Durch exemplarische Prozessdemonstrationen
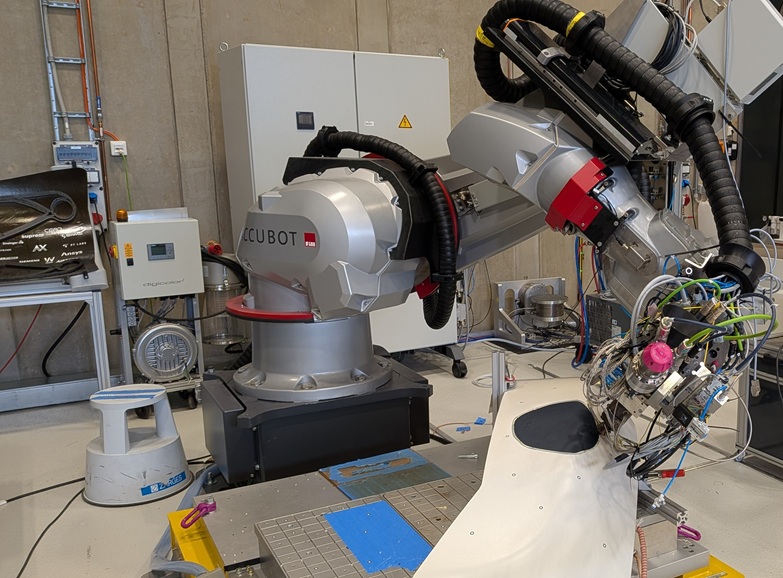
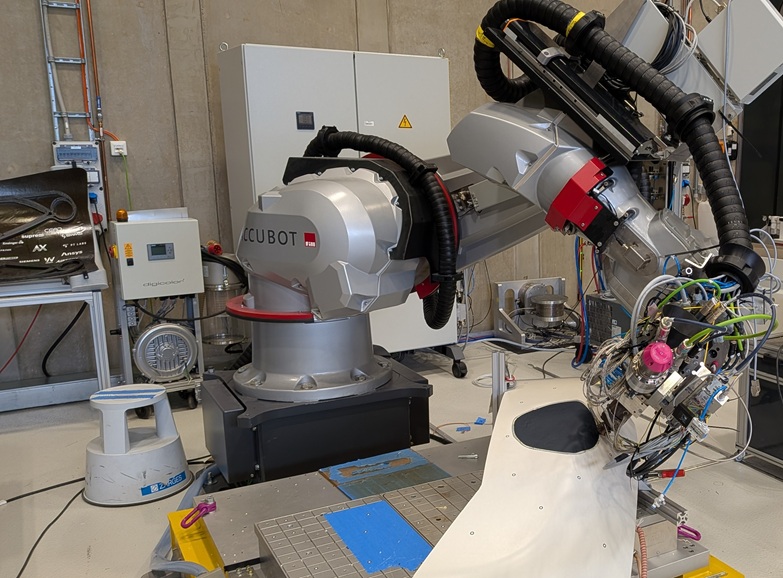
Die Forschenden unseres Instituts haben den beschriebenen Reparaturprozess mehrfach an exemplarischen Verkleidungsbauteilen aus dem Schienenfahrzeugbereich durchlaufen. Hierzu schnitten sie Schäden von ca. 50 mm Durchmesser aus glasfaserverstärkten Kunststoffkomponenten aus, schäfteten das umliegende Laminat durch grobes Schleifen und modifizierten die Oberfläche mit einem bahngeeigneten Klebefilm und der Conexus-Folie. Durch die Verwendung einer handelsüblichen Vakuumfolie und einer Heizmatte zeigten sie in diesem Prozessschritt die Werkstatttauglichkeit der Oberflächenmodifizierung ohne die Notwendigkeit hochspezialisierter Infrastruktur (bspw. eines Autoklaven). Für den additiven Prozess kam ein Sechsachsroboter mit Einschneckenextruder zum Einsatz. Als Werkstoff wurde ein Polyamid-Blend mit 25 Prozent Glasfaseranteil und Brandschutzeigenschaften nach DIN EN 45545-2 verwendet, sodass die Eignung der Reparatur hinsichtlich Festigkeit, Steifigkeit und Brandverhalten für Bahnanwendungen gegeben ist. Der Extrusionsprozess dauerte bei der Verwendung einer Austragsdüse mit 2 mm Durchmesser und einer Vorschubgeschwindigkeit von bis zu 3000 mm/min rund 30 Minuten. Die gesamte Prozesskette war nach etwa fünf Stunden durchlaufen. Sie ist somit zeiteffizienter als die reine Aushärtezeit konventioneller Harzsysteme, die typischerweise ca. acht Stunden in Anspruch nimmt.
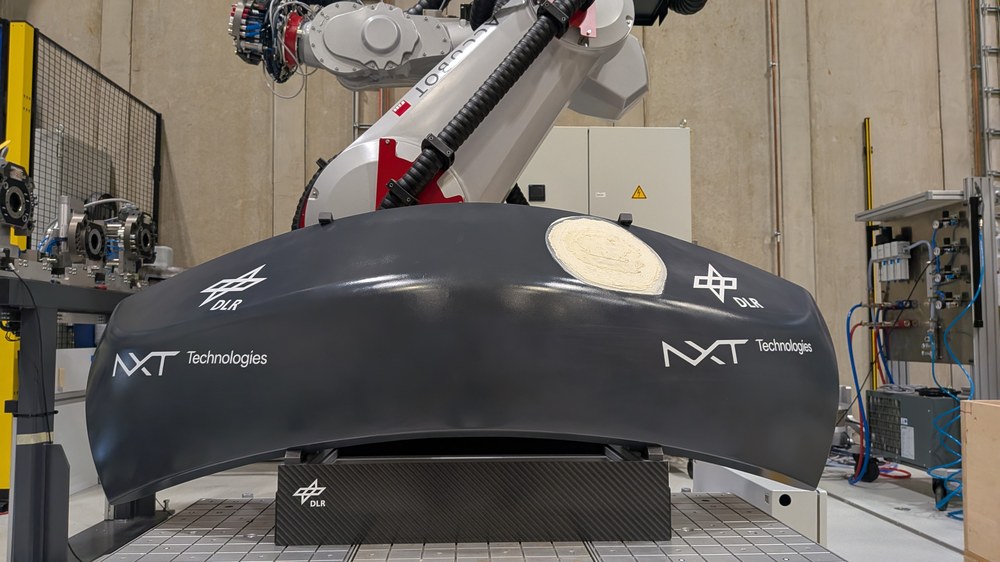

Der exemplarische Prozessdurchlauf zeigte darüber hinaus eine weitere spannende Besonderheit der additiven Reparaturprozesskette auf: Zu keiner Zeit war ein Zugang zur Rückseite des beschädigten Bauteils nötig. Es ist perspektivisch somit denkbar, mithilfe einer mobilen Roboterplattform die Bauteilreparatur ohne Demontage der schadhaften Komponente direkt am Fahrzeug durchzuführen. Durch weitere Innovationen wie das automatisierte Schäften oder das robotische Schleifen kann somit zukünftig eine größtenteils automatisierte Prozesskette zur Ausbesserung von Faserverbundkomponenten entstehen.
Weitere Anwendungsmöglichkeiten zeigen Teile des beschriebenen Prozesses in der Funktionalisierung faserverstärkter Bauteile: Durch den additiven Prozess, der direkt auf der bestehenden bzw. modifizierten Oberfläche durchgeführt wird, können bspw. Montagehilfen, Anschraubgeometrien, Versteifungen u.ä. bereits aber geringster Stückzahl realisiert werden.
Autoren: Erik Johannsen, M.Sc., Dr.-Ing. Maximilian Jux